
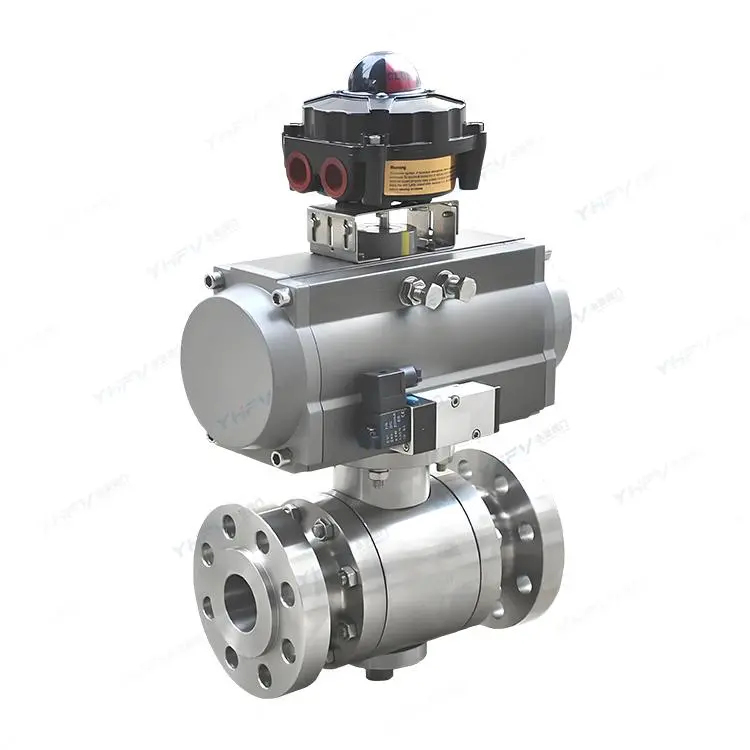
Шаровые клапаны из кованой стали благодаря высокой прочности, устойчивости к высоким температурам и давлению широко применяются в нефтяной, химической, энергетической отраслях. Правильная установка и техническое обслуживание являются ключевыми факторами для обеспечения их стабильной работы в долгосрочной перспективе. Ниже подробно рассматриваются основные моменты, которые необходимо соблюдать при монтаже и обслуживании.
1. Подготовительные работы перед установкой
1.1 Очистка и выравнивание трубопровода
Передняя и задняя части трубопровода должны быть синфазными, а торцы фланцев — параллельными. Трубопровод должен иметь достаточную нагрузку на вес шарового клапана; если это невозможно, необходимо установить соответствующие опорные устройства. Перед установкой необходимо полностью промыть трубопровод, удалить масляные загрязнения, сварочные остатки и все другие примеси.
1.2 Проверка и подтверждение клапана
Проверьте маркировку на табличке клапана, убедитесь, что модель, класс давления, материал и другая информация соответствуют проектным требованиям. Проверьте корпус клапана на наличие явных повреждений, коррозии или деформаций, после чего полностью откройте и закройте клапан несколько раз, чтобы проверить его плавность и нормальную работу. Снимите защитные элементы с фланцев обоих концов клапана, осмотрите отверстия и удалите возможные загрязнения.
1.3 Проверка уплотнения
Даже незначительные похожие части посторонних предметов между седлом и шариком могут повредить уплотнительную поверхность седла. Поэтому перед установкой необходимо тщательно проверить и очистить зону уплотнения.
2. Важные моменты во время установки
2.1 Расположение и направление установки
Любой конец шарового клапана может быть установлен на входе. Клапаны с ручным приводом можно устанавливать в любом месте трубопровода; однако клапаны с зубчатым приводом или пневматическим приводом должны устанавливаться вертикально, то есть на горизонтальной трубе, при этом привод должен находиться над трубопроводом. Убедитесь, что вокруг клапана имеется достаточно пространства, чтобы рычаг управления или ручка могли свободно двигаться без помех.
2.2 Требования к соединению фланцев
Между фланцами клапана и трубопровода необходимо установить подходящие уплотнительные прокладки согласно проектным требованиям трубопровода. Болты фланцев должны быть затянуты симметрично, поэтапно и равномерно, с использованием заданного крутящего момента для перекрестного защёлкивания, чтобы избежать утечки или деформации из-за неравномерного распределения усилий.
2.3 Подключение приводного устройства
Если используется пневматический или электрический исполнительный механизм, необходимо правильно подключить пневматическую линию или электрическую цепь, обеспечивая надёжное питание и контрольные сигналы. После установки исполнительного механизма следует ввести соответствующий сигнал для пробной работы, чтобы убедиться в правильной работе клапана при открытии и закрытии.
3. Проверка после установки
Проведите несколько запусков и закрытий шарового клапана с помощью привода. Клапан должен работать плавно, без застоев. Согласно проектным требованиям, проверьте герметичность фланцевого соединения между трубопроводом и шаровым клапаном, при необходимости проведите испытание на давление, чтобы убедиться в отсутствии утечек.
Техническое обслуживание шаровых клапанов из кованой стали
1. Ежедневный осмотр и обслуживание
1.1 Проверка внешнего вида и функциональности
Регулярно проверяйте поверхность клапана на наличие коррозии, деформаций или повреждений. Проверьте ручное управление на плавность, отсутствие заедания или задержек. Проверьте надёжность соединения проводов питания и сигнальных проводов исполнительного механизма.
1.2 Проверка герметичности
После закрытия шарового клапана создайте давление на одной стороне и наблюдайте за утечками на другой стороне. При незначительной утечке можно попробовать немного затянуть гайку шарового стержня (обратите внимание, что не нужно затягивать слишком сильно, обычно достаточно затянуть ещё 1/4 круга до 1 полного оборота). Если утечка серьёзная, необходимо заменить уплотнительные элементы.
1.3 Проверка уплотнительной прокладки и седла
Регулярно проверяйте наличие утечек в местах уплотнительной прокладки, а также состояние седла на износ, царапины или деформацию. При обнаружении проблем необходимо своевременно их устранить или заменить.
2. Регулярная чистка и уход
2.1 Внешняя очистка
Используйте чистую мягкую ткань, чтобы протереть внешнюю поверхность шарового клапана и удалить пыль, грязь и масляные пятна.
2.2 Внутренняя очистка
Регулярно очищайте внутреннюю часть в зависимости от среды и условий эксплуатации. Применяемые моющие средства должны быть совместимы с резиновыми, пластиковыми, металлическими деталями и рабочей средой. При работе с газом можно использовать бензин для очистки металлических деталей; для неметаллических деталей используйте чистую воду или спирт, после очистки необходимо немедленно извлечь детали из раствора, не допуская длительного пребывания.
2.3 Способ очистки
Отдельные детали, разобранные на составляющие, можно очистить методом промывки; металлические детали, еще не разобранные, следует протереть чистой тканью с использованием промывочного средства (избегая отслоения волокон и их прилипания к деталям). При очистке необходимо полностью удалить все жир, грязь, скопившиеся клей и пыль с поверхностей стенок. После очистки сборку следует проводить только после полного испарения моющего средства, а также нельзя оставлять детали в покоя долгое время, чтобы избежать коррозии или загрязнения пылью.
III. Маслоуровня и техническое обслуживание
1. Выбор смазочного материала
Смазочный материал должен быть совместимым с металлическими материалами шарового клапана, резиновыми и пластиковыми компонентами, а также рабочей средой. При работе с газовой средой можно использовать специальные смазочные материалы, такие как специальный 221.
2. Участки и способы смазки
На поверхности паза уплотнительной части нанести тонкий слой смазки, на резиновых уплотнителях — тонкий слой смазки, на уплотнительных поверхностях штоков и трение поверхностях — тонкий слой смазки. Также необходимо нанести небольшое количество смазки на резьбу штока для снижения трения и предотвращения заедания, однако не следует наносить слишком много смазки, чтобы не загрязнять среду.
3. Поддержание смазки
В системах уплотнения шаровых клапанов из закаленного стального литья чаще всего используется конструкция с усиленным политетрафторэтиленовым вкладышем и нержавеющей оболочкой. При обслуживании необходимо точно контролировать объем подачи смазки. Недостаточное количество смазки приведет к ускоренному износу уплотнительных поверхностей из-за отсутствия смазки, а избыточное количество смазки приведет к ее потере. Следует рассчитать объем уплотнения в зависимости от размера и типа клапана и затем правильно подавать смазку. После подачи смазки обязательно закрыть входное отверстие, чтобы предотвратить попадание посторонних примесей или окисление масла, а на крышке следует нанести антикоррозийную смазку.
IV. Правила безопасности при ремонте
1. Перед проведением ремонта необходимо снять давление
До начала разборки и демонтажа необходимо убедиться, что трубопроводы выше и ниже шарового клапана действительно сняты с давления. В состоянии закрытого положения шаровой клапан продолжает содержать под давлением жидкость внутри, поэтому ни в коем случае нельзя игнорировать это.
2. Отключение источника питания
Перед ремонтом необходимо отключить электрическую или воздушную подачу энергии и отделить исполнительный механизм от опоры.
3. Защита уплотнительных поверхностей
При разборке и повторном сборке необходимо осторожно избегать повреждения уплотнительных поверхностей деталей, особенно неметаллических. При извлечении O-образного кольца следует использовать специальные инструменты, а не металлические инструменты, чтобы не выдавливать его насильственным способом.
4. Предотвращение загрязнения посторонними предметами
При сборке запрещается, чтобы металлические фрагменты, волокна, масло (кроме того, которое указано), пыль и другие примеси прилипали к деталям или попадали внутрь полости. Новые детали перед сборкой также должны быть тщательно очищены.
V. Основные моменты по устранению неисправностей
1. Устранение внутреннего утечки
Утечка может быть вызвана повреждением уплотнительного элемента, износом уплотнительного отверстия или царапинами на поверхности шара. Необходимо проверить уплотнитель и уплотнительное отверстие и своевременно заменить их. Если проблема связана с поверхностью шара, возможно, потребуется шлифовать или заменить шар.
2. Устранение внешней утечки
Обычно утечка вызвана утечкой уплотнительного материала, ослаблением фланцевых соединений или трещинами в корпусе клапана. При утечке уплотнительного материала можно немного затянуть крышки или заменить уплотнитель. Болты фланцев должны быть равномерно затянуты согласно установленному крутящему моменту. Трещины в корпусе требуют замены всего клапана.
3. Устранение заедания
При внезапном заедании во время работы не следует применять силу для принудительного перемещения. Сначала необходимо отключить питание и подачу среды, проверить наличие посторонних предметов, засоряющих внутреннюю часть, или повреждения деталей.
4. Неисправность исполнительного механизма
Проверьте, нормально ли подключен электрический контакт. Если электрическая система работает нормально, то возможны повреждения внутренних механических компонентов, которые требуют разборки и ремонта или замены исполнительного механизма.
VI. Хранение и длительное техническое обслуживание
1. Требования к хранению
При длительном хранении детали следует упаковывать в пластиковый пленку или масляную бумагу, а на входе и выходе установить пробки или фланцевые крышки для защиты уплотнительных поверхностей. Условия хранения должны быть сухими и хорошо проветриваемыми, избегать прямых солнечных лучей и дождя, температура должна находиться в диапазоне от -25°C до 70°C, относительная влажность не должна превышать 80%.
2. Регулярная проверка
Во время хранения необходимо регулярно проверять наличие ржавчины или повреждений и вручную проверять правильность вращения. При обнаружении проблем необходимо оперативно устранять их.
3. Запись и обучение
После каждого обслуживания необходимо вести журнал обслуживания, включающий время, содержание, замененные детали и другую информацию. Персонал, выполняющий обслуживание, должен пройти профессиональное обучение, знать конструкцию клапана и методы обслуживания, чтобы обеспечить безопасность и эффективность работ.